Brazo de medición FARO Quantum X
Máquina de medición por coordenadas portátil que palpa y escanea con el mismo brazo. Tres modelos, cinco largos de 2,0 a 4,0 metros y exactitud declarada según la norma ISO 10360. Lo representamos en Chile con ingenieros propios.
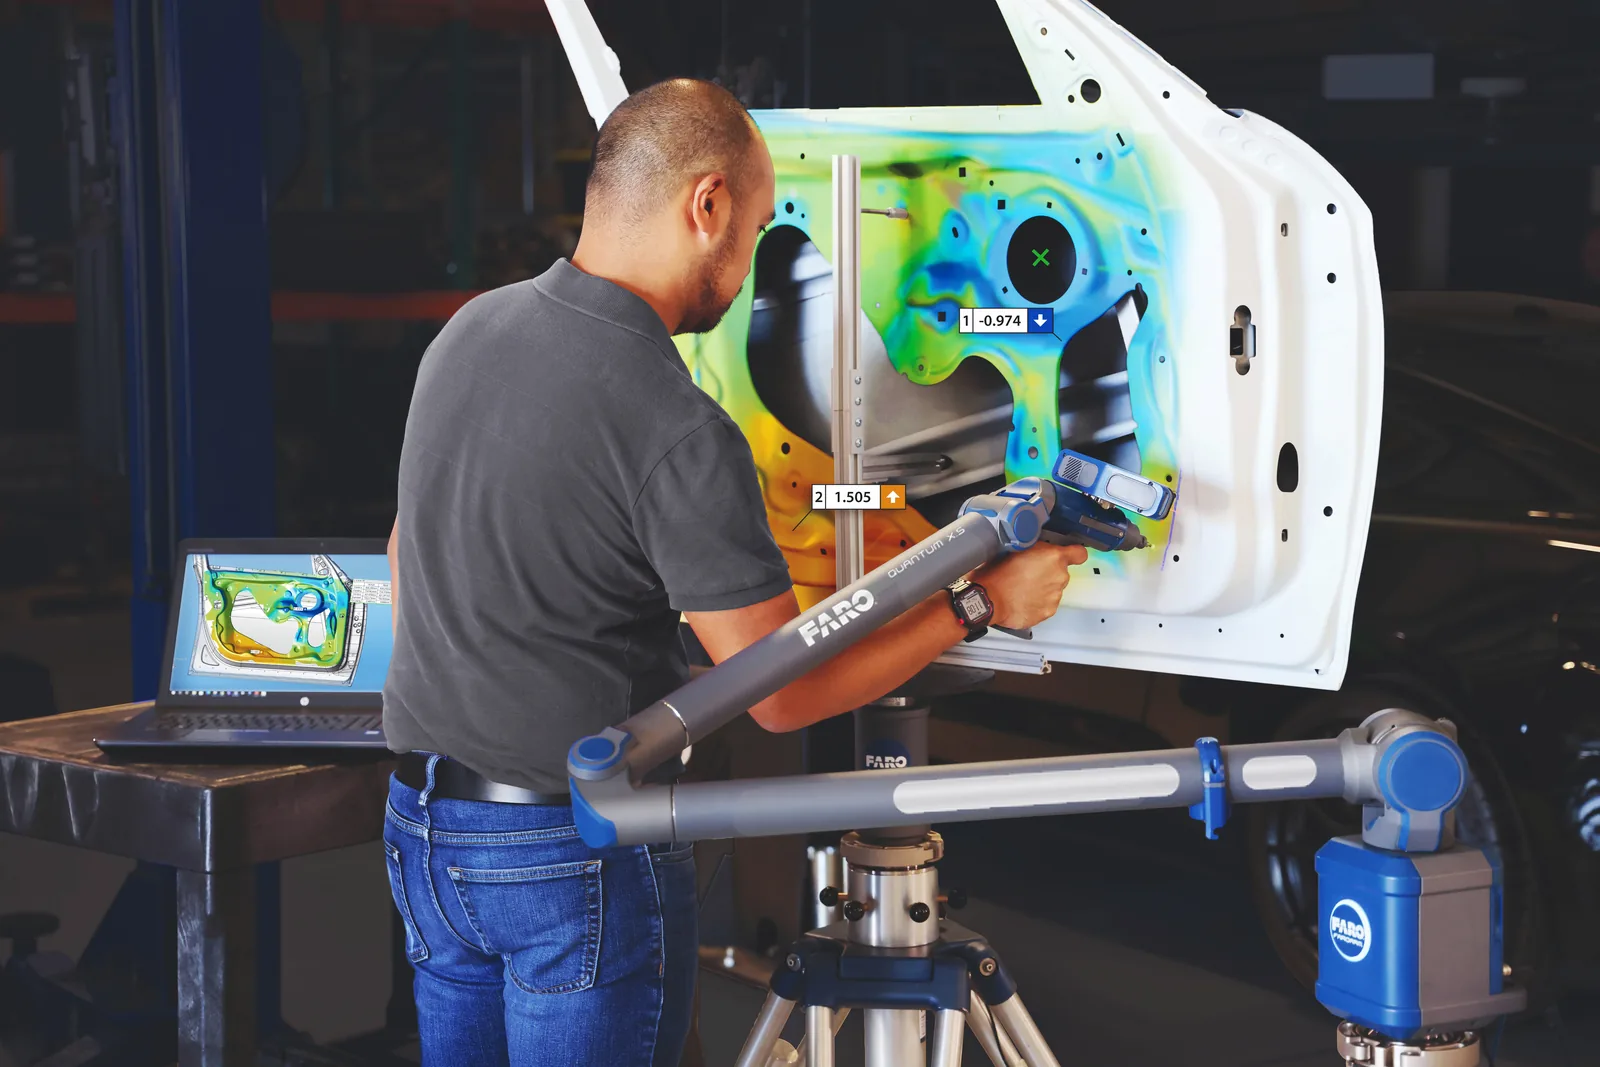
Qué resuelve un brazo de medición
Una CMM fija obliga a llevarle el componente. Un brazo articulado va donde está el componente, y eso cambia qué se puede medir y cuándo.
Mide donde está el componente
No hay que desmontar ni trasladar. El brazo se monta en la mesa, en el suelo o en la propia estructura, y mide en el mismo lugar donde se fabrica o se repara.
Palpa y escanea con el mismo brazo
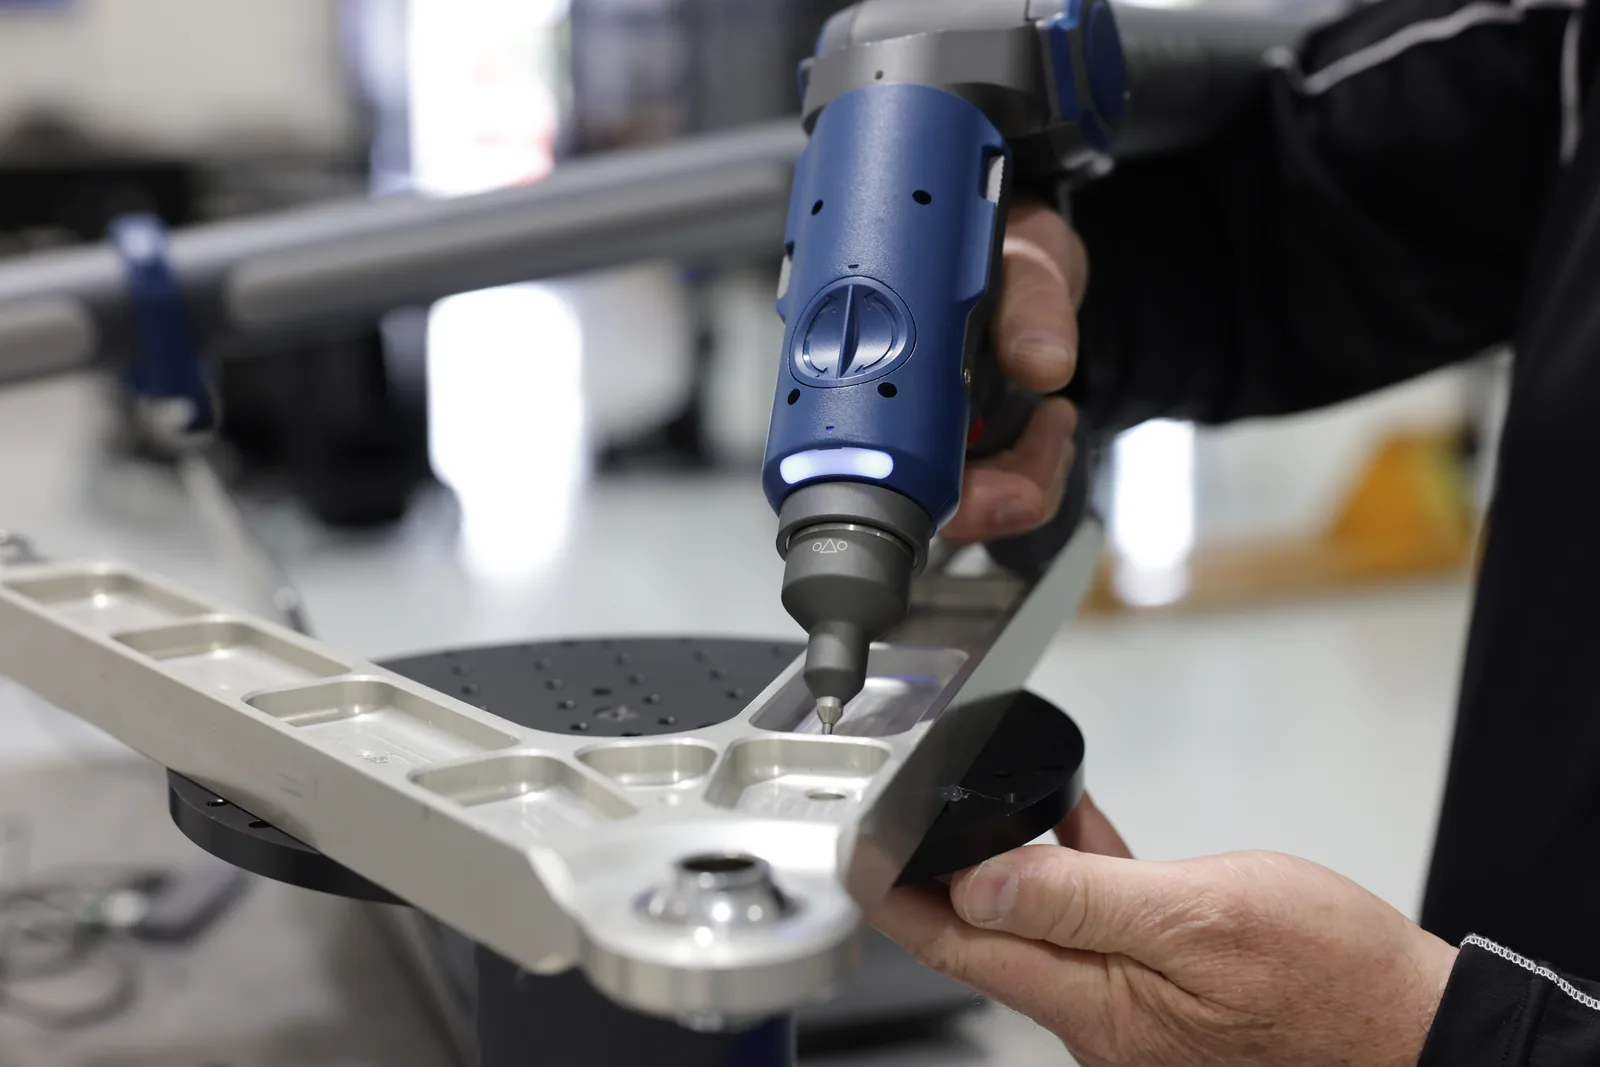
Con palpador de contacto para geometría y cotas, y con cabeza láser FAROBlu para superficie completa. Se intercambian en caliente, en segundos y sin recalibrar.
Exactitud respaldada por norma
La serie está certificada según ISO 10360, que es lo que permite comparar equipos entre marcas en vez de creer en la cifra que cada fabricante decide publicar.
Menos dependencia del operario
Los brazos articulados requieren menos competencia técnica para operar que una CMM fija, y el resultado queda respaldado en el archivo, no anotado a mano.
Tres modelos, la misma familia
Los tres comparten cinco largos, las mismas cabezas láser y la misma mesa rotativa. Lo que cambia es el nivel de exactitud y el precio.
Quantum X.S
Exactitud y rendimiento prémium. Es el brazo insignia de la serie y el que fija el estándar de la industria. Disponible en 7 ejes. Desde 0,023 mm de error máximo permitido por contacto en el largo de 2,0 metros.
Quantum X.M
Equilibrio entre precio y rendimiento. El estándar para inspección de fábrica sólida y confiable. Disponible en 6 y 7 ejes. Desde 0,024 mm por contacto en 2,0 metros con 6 ejes.
Quantum X.E
Rendimiento alto a menor precio. Para quien necesita confianza en el aseguramiento de calidad sin el nivel de exactitud del modelo insignia. Disponible en 6 y 7 ejes. Desde 0,027 mm por contacto en 2,0 metros con 6 ejes.
La diferencia entre 6 y 7 ejes es el eje adicional de rotación de la muñeca: el de 7 ejes admite cabeza láser y da más libertad de posición, y por eso su cifra de exactitud por contacto es algo más alta que la del mismo modelo en 6 ejes.
Exactitud por contacto, largo por largo
Error máximo permitido según ISO 10360-12, definido como error unilateral de distancia entre dos puntos. Los valores son más/menos y están en milímetros. A mayor largo del brazo, mayor error admisible: es física, no calidad de fabricación.
Con cabeza láser el criterio cambia: se mide según el anexo D de la norma ISO 10360-8, y el rango de la serie completa va desde 0,030 mm en el X.S de 2,0 metros con la cabeza xR hasta 0,110 mm en el X.E de 4,0 metros con la xS. Si necesitas la cifra exacta de una configuración, te la pasamos con la tabla del fabricante.
Tres cabezas láser FAROBlu, para tres problemas distintos
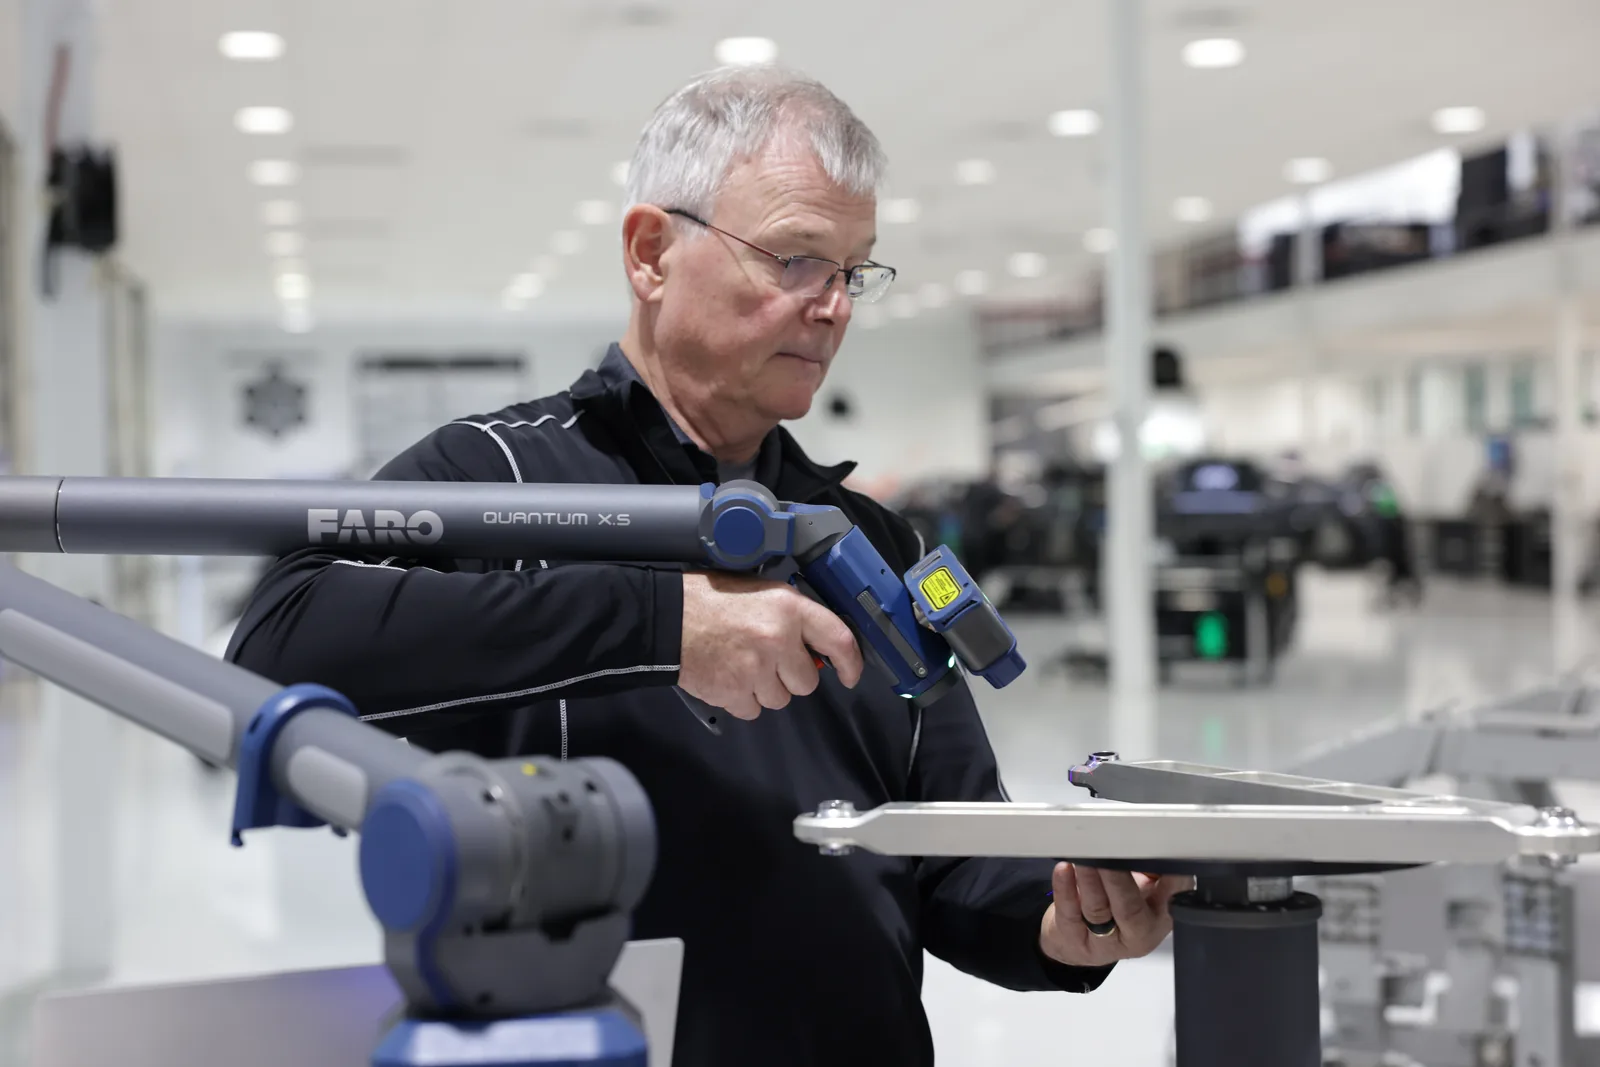
Elegir la cabeza no es elegir la mejor: es elegir entre resolución, cobertura y velocidad. Las tres se intercambian en caliente sobre el mismo brazo, sin compensación, así que la inspección no se detiene.
La xS recopila datos hasta 2,6 veces más rápido que la xR y 1,6 veces más rápido que la xP, porque su banda láser es más ancha y necesita menos pasadas. Las tres trabajan con DTEX, el algoritmo que permite capturar superficies reflectantes, oscuras o brillantes sin tener que aplicar spray mate. Todas escanean a 600 Hz, con 4.000 puntos por línea y hasta 1.200.000 puntos por segundo.
La mesa rotativa de 8 ejes
Es el accesorio que más cambia el tiempo de trabajo. La mesa gira el componente en vez de obligar al operador a reposicionar el brazo, y por eso reduce el tiempo de escaneo y palpado hasta en un 40 % sin perder exactitud. Es compatible con los tres modelos de la serie.
Especificaciones de hardware
Los datos que suelen decidir si el equipo sirve para tu operación o no.
- Temperatura de funcionamiento. 10 °C a 40 °C. No está pensado para intemperie en faena de alta montaña ni para cámaras de frío.
- Humedad de funcionamiento. Hasta 95 %, sin condensación.
- Alimentación. 100 a 240 V de corriente alterna, 47/63 Hz. Funciona con la red eléctrica chilena sin adaptación.
- Alcance de medición. Desde 2,58 metros en el brazo de 2,0 m hasta 4,58 metros en el de 4,0 m. El alcance es mayor que el largo nominal.
- Peso del brazo. Entre 9,5 y 10,2 kg según largo y número de ejes. Lo carga y monta una persona.
- Láser. Clase 2, de 450 y 635 nm. No requiere recinto ni protección especial para el operador.
- Normas. Certificado según ISO 10360. Cumple requisitos OSHA y cuenta con acreditación TÜV SÜD C reconocida en Estados Unidos.
El brazo es la mitad; la otra mitad es el software
El Quantum X es totalmente compatible con FARO CAM2, la plataforma de medición 3D del propio fabricante, pensada para control dimensional, inspección de componentes entrantes y de primeros artículos, comparación entre componente y CAD, montajes y mediciones repetidas.
Si tu operación ya trabaja con PolyWorks o Geomagic Control X, el brazo también opera con esos entornos. Vale conversarlo antes de decidir, porque el software condiciona más el trabajo diario que el propio equipo.
Dónde se usa en la industria chilena
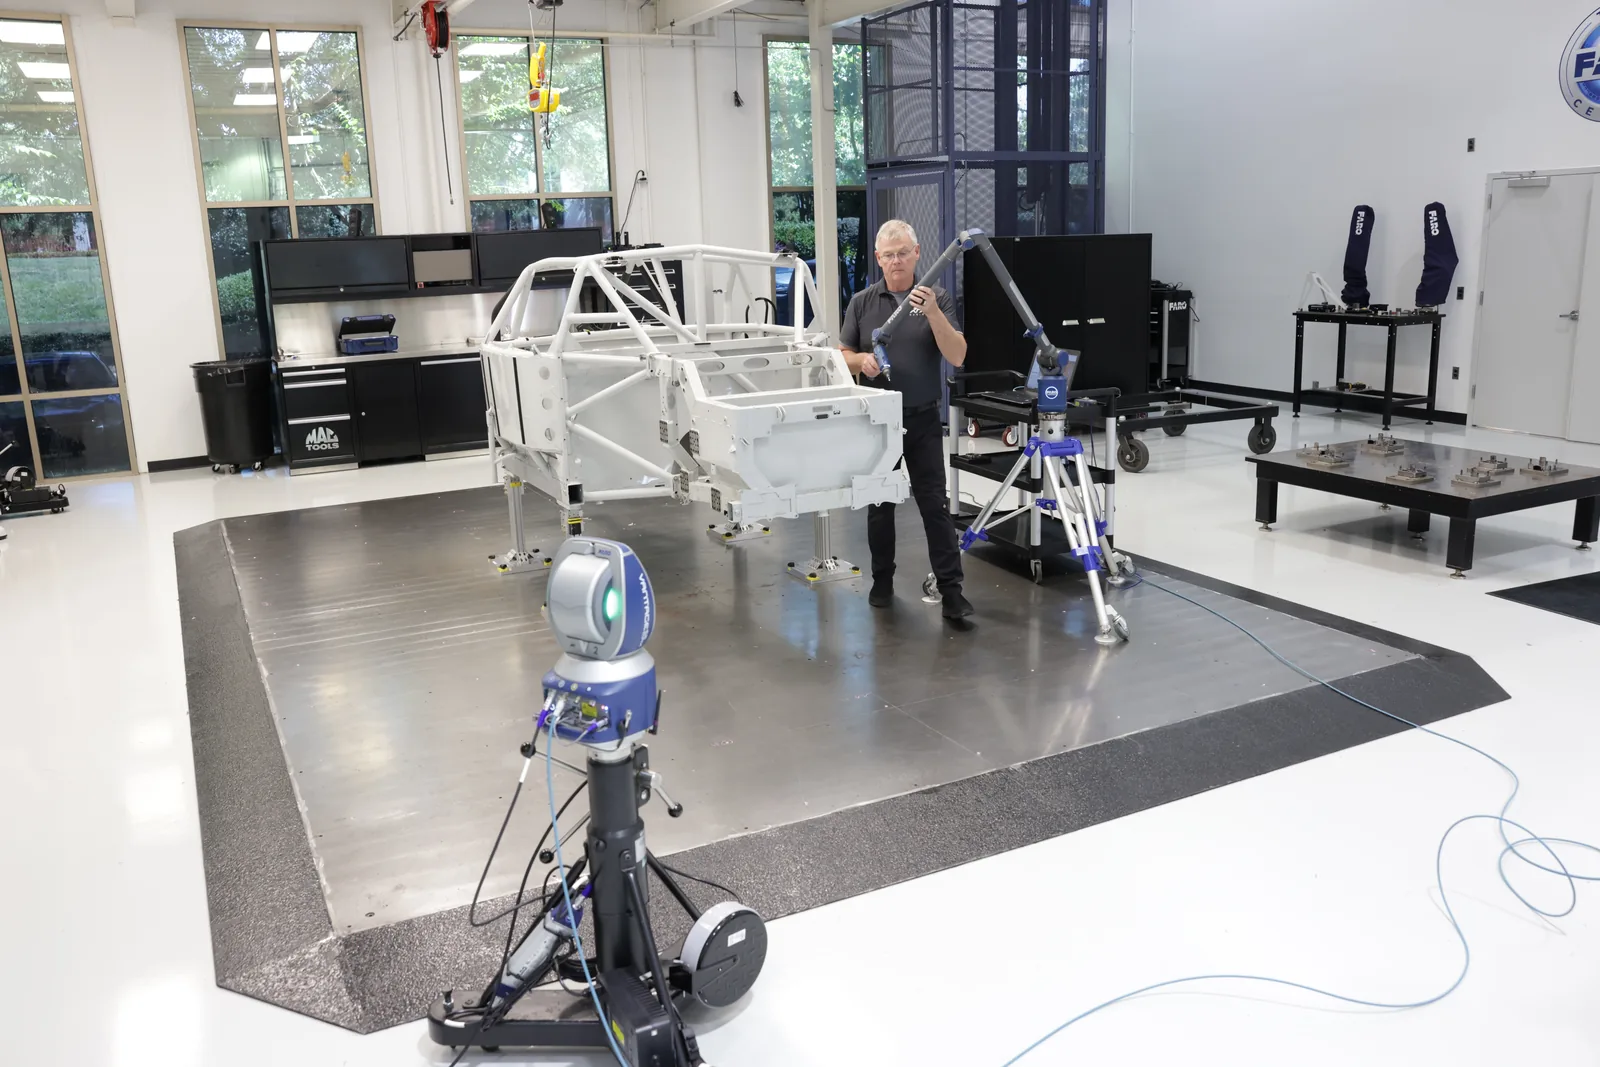
Estos son los trabajos en que un brazo articulado resuelve mejor que una CMM fija o que un instrumento punto a punto.
Control dimensional en planta
Verificación de componentes mecanizados, soldados o fundidos contra el plano o el CAD nominal, sin sacarlos de la línea.
Inspección de primeros artículos
Validación de la primera unidad de una serie antes de liberar producción, con informe que respalda la decisión frente a un tercero.
Verificación de utillaje y matrices
Control del desgaste de moldes, matrices y plantillas para decidir si se reacondicionan o se reemplazan.
Alineación de conjuntos
Medición de la posición relativa entre componentes de un montaje para corregir antes de que el error se acumule.
Ingeniería inversa
Digitalización de un componente sin plano para reconstruir su geometría. Es el paso previo de todo trabajo de ingeniería inversa.
Componentes de gran tamaño
Con el largo de 4,0 metros y un alcance de 4,58 metros, cubre bastidores, estructuras soldadas y conjuntos que no caben en una CMM.
Preguntas frecuentes
¿Cuál es la diferencia entre 6 y 7 ejes?
El séptimo eje es una rotación adicional en la muñeca del brazo. Habilita el uso de la cabeza láser y da más libertad para llegar a posiciones difíciles sin reposicionar el brazo. A cambio, la cifra de exactitud por contacto del modelo de 7 ejes es algo más alta que la del mismo modelo en 6 ejes. Si solo vas a palpar, el de 6 ejes mide mejor y cuesta menos.
¿Puedo palpar y escanear con el mismo brazo?
Sí, y esa es la razón principal para elegir esta serie. El palpador de contacto sirve para cotas, agujeros y geometría prismática; la cabeza láser FAROBlu sirve para superficie completa y formas libres. Se intercambian en caliente, en segundos y sin necesidad de compensación, así que no se pierde el montaje ni la referencia.
¿Necesito una sala de metrología con temperatura controlada?
No. La serie está diseñada para medir en el piso de planta, en el taller o junto a la máquina. El rango de funcionamiento es de 10 a 40 grados y hasta 95 % de humedad sin condensación, que es el ambiente de la mayoría de las plantas y maestranzas.
¿Qué respalda la cifra de exactitud que publican?
La norma ISO 10360, que es la referencia que permite comparar equipos entre marcas. La medición por contacto se declara según ISO 10360-12 como error unilateral, y la medición con cabeza láser según el anexo D de la ISO 10360-8. Todos los valores publicados son error máximo permitido, no valores típicos ni de laboratorio.
¿Sirve para medir en faena minera?
Depende de la faena. El equipo opera entre 10 y 40 grados, así que en taller de mantenimiento, maestranza y planta funciona sin problema. Para medición a la intemperie en alta montaña o en condiciones extremas, la conversación es distinta y probablemente el equipo correcto sea otro. Cuéntanos el caso y te decimos derechamente si aplica.
¿Me conviene comprar el equipo o contratar el servicio?
Depende de cuántas mediciones al año haga tu operación y de si necesitas capacidad de respuesta inmediata. Vendemos las dos cosas, así que la conversación la podemos tener con números en vez de con preferencia comercial. Si mides pocas veces al año, empezar por el servicio de inspección dimensional suele ser lo razonable.
Solicita tu cotización o una demo del brazo Quantum X
Un ingeniero te responde en menos de 24 horas hábiles.